Accueil › Nos équipements › Manioc
Transformer le manioc avant qu'il ne se dégrade
La racine de manioc est une matière première exigeante : périssable en quelques jours, chargée en eau, abrasive et porteuse de composés cyanogènes. Nos équipements sont dimensionnés pour absorber la récolte dans sa fenêtre utile et conduire le procédé de détoxification jusqu'à un produit stable et commercialisable.
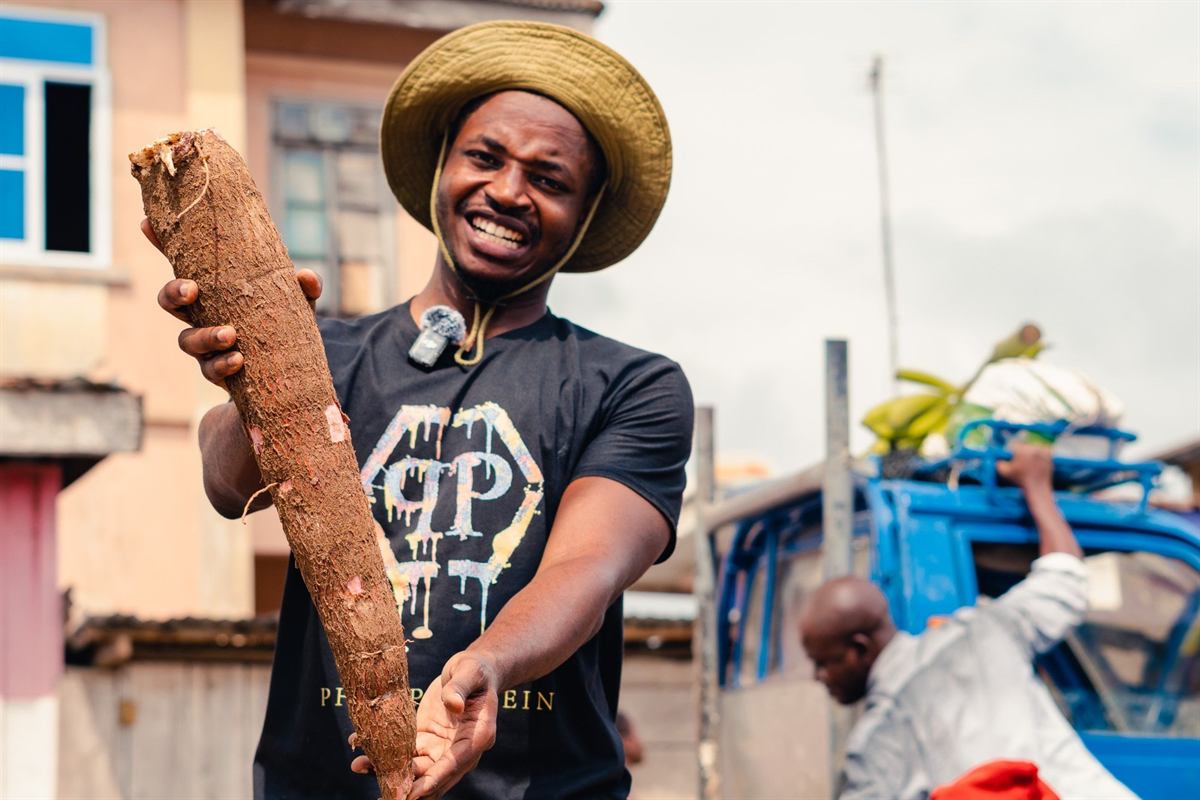
Une course contre la détérioration physiologique
Dès l'arrachage, la racine de manioc entre en détérioration physiologique primaire : des stries vasculaires bleu-noir apparaissent en vingt-quatre à soixante-douze heures sous l'effet d'une cascade oxydative, puis la détérioration microbienne prend le relais. Passé ce délai, la racine reste comestible mais perd sa valeur marchande et son aptitude technologique — l'amidon se dégrade, la couleur du produit fini se ternit, le rendement d'extraction chute.
Toute la conception d'une unité de transformation du manioc découle de cette contrainte : la capacité horaire installée doit correspondre au flux d'approvisionnement quotidien mobilisable dans un rayon de collecte compatible avec ce délai de soixante-douze heures. Une machine deux fois trop grande ne compense jamais un bassin de production trop dispersé.
S'y ajoutent deux contraintes propres à la matière. D'abord la toxicité potentielle : les hétérosides cyanogènes, principalement la linamarine, libèrent de l'acide cyanhydrique sous l'action de la linamarase endogène. Le râpage, qui met en contact l'enzyme et son substrat, est précisément l'étape qui déclenche la détoxification ; le pressage évacue la fraction soluble, la fermentation et le traitement thermique achèvent l'élimination. Ensuite l'abrasivité : la terre résiduelle et la silice adhérant à l'épiderme usent prématurément les organes de travail si le lavage est négligé.
Fenêtre de traitement
24 à 72 heures après arrachage avant dégradation visible de la racine.
Teneur en eau initiale
Environ 60 à 70 % sur base humide, ramenée à 45 % au pressage puis à 10-12 % au séchage.
Détoxification
Râpage (mise en contact enzymatique), pressage, fermentation et traitement thermique agissent en séquence.
Usure des organes
Le lavage préalable conditionne directement la durée de vie des tôles de râpe et des vis de presse.
Ordres de grandeur agronomiques et technologiques usuels de la filière ; les valeurs retenues pour une installation donnée sont établies après analyse des racines effectivement collectées (teneur en eau, taux d'amidon, charge terreuse).
Six opérations, une seule logique : évacuer l'eau et les toxiques
La ligne se lit comme une succession de séparations : séparer la terre, séparer l'eau libre, séparer les particules grossières, puis stabiliser thermiquement. Chaque poste est dimensionné pour ne jamais être le goulet d'étranglement du poste suivant.
Réception, lavage et épluchage
Les racines sont pesées, triées puis lavées en tambour rotatif à barreaux, l'abrasion mutuelle décollant la terre et l'écorce externe. L'épluchage complémentaire élimine le périderme, siège d'une part importante des composés cyanogènes.
Paramètres de conduite
- Consommation d'eau 1,5 à 3 m³/t
- Perte à l'épluchage 15 à 25 % en masse
- Vitesse de tambour 12 à 25 tr/min
Râpage
Un tambour garni de tôles perforées tournant à grande vitesse périphérique désintègre la racine en une pulpe fine. La finesse obtenue conditionne à la fois le taux de libération des granules d'amidon et l'efficacité de la détoxification enzymatique.
Paramètres de conduite
- Vitesse périphérique 20 à 35 m/s
- Énergie spécifique 8 à 20 kWh/t indicatif
- Granulométrie visée < 2 mm majoritaire
Pressage et déshydratation mécanique
La pulpe est mise en sacs ou chargée en cage de presse. La montée en pression doit être progressive : une contrainte appliquée trop vite colmate la couche superficielle et emprisonne l'eau au cœur de la masse.
Paramètres de conduite
- Pression finale 8 à 20 bar selon produit
- Durée de cycle 20 à 90 min (presse discontinue)
- Humidité en sortie 45 à 50 % base humide
Émottage et tamisage
Le gâteau de presse compacté est désagrégé puis classé sur tamis vibrant ou rotatif. Le refus est recyclé ; le passant alimente la cuisson ou le séchage avec une granulométrie homogène, condition d'un traitement thermique régulier.
Paramètres de conduite
- Ouverture de maille 0,5 à 1,5 mm selon produit
- Taux de refus recyclé 5 à 15 %
- Amplitude de vibration réglable en exploitation
Cuisson, torréfaction ou séchage
Selon le produit visé : torréfaction du gari sur sole ou vis chauffée avec malaxage continu, précuisson à la vapeur pour la semoule d'attiéké, séchage convectif pour la farine, ou séchage flash pour l'amidon natif dont il faut préserver la structure granulaire.
Paramètres de conduite
- Torréfaction gari 120 à 160 °C, 15 à 25 min
- Séchage farine 55 à 70 °C, air pulsé
- Amidon natif < 60 °C pour éviter la gélatinisation
Refroidissement, classement et conditionnement
Le produit est refroidi avant ensachage — conditionner un produit chaud provoque une condensation interne et une reprise d'humidité fatale à la conservation. Tamisage final, détection des corps étrangers, pesage et scellage.
Paramètres de conduite
- Humidité finale 10 à 12 % (gari, farine)
- Température d'ensachage < 35 °C
- Conditionnement sacs PP/PE, big-bags, sachets thermosoudés
Les plages indiquées sont des ordres de grandeur de conception issus de la pratique du procédé ; elles sont ajustées pour chaque installation après caractérisation de la matière première réellement traitée.
10 machines au catalogue
Chaque machine dispose de sa fiche détaillée : fonction dans la chaîne de procédé, principe de fonctionnement, caractéristiques indicatives, conditions d'installation, maintenance et demande de devis directe.
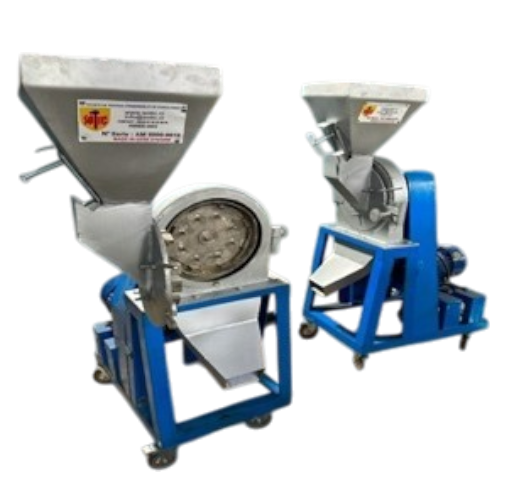
Broyeur électrique fixe
Désintégration de la racine en pulpe fine, à poste fixe et entraînement électrique.
Voir la fiche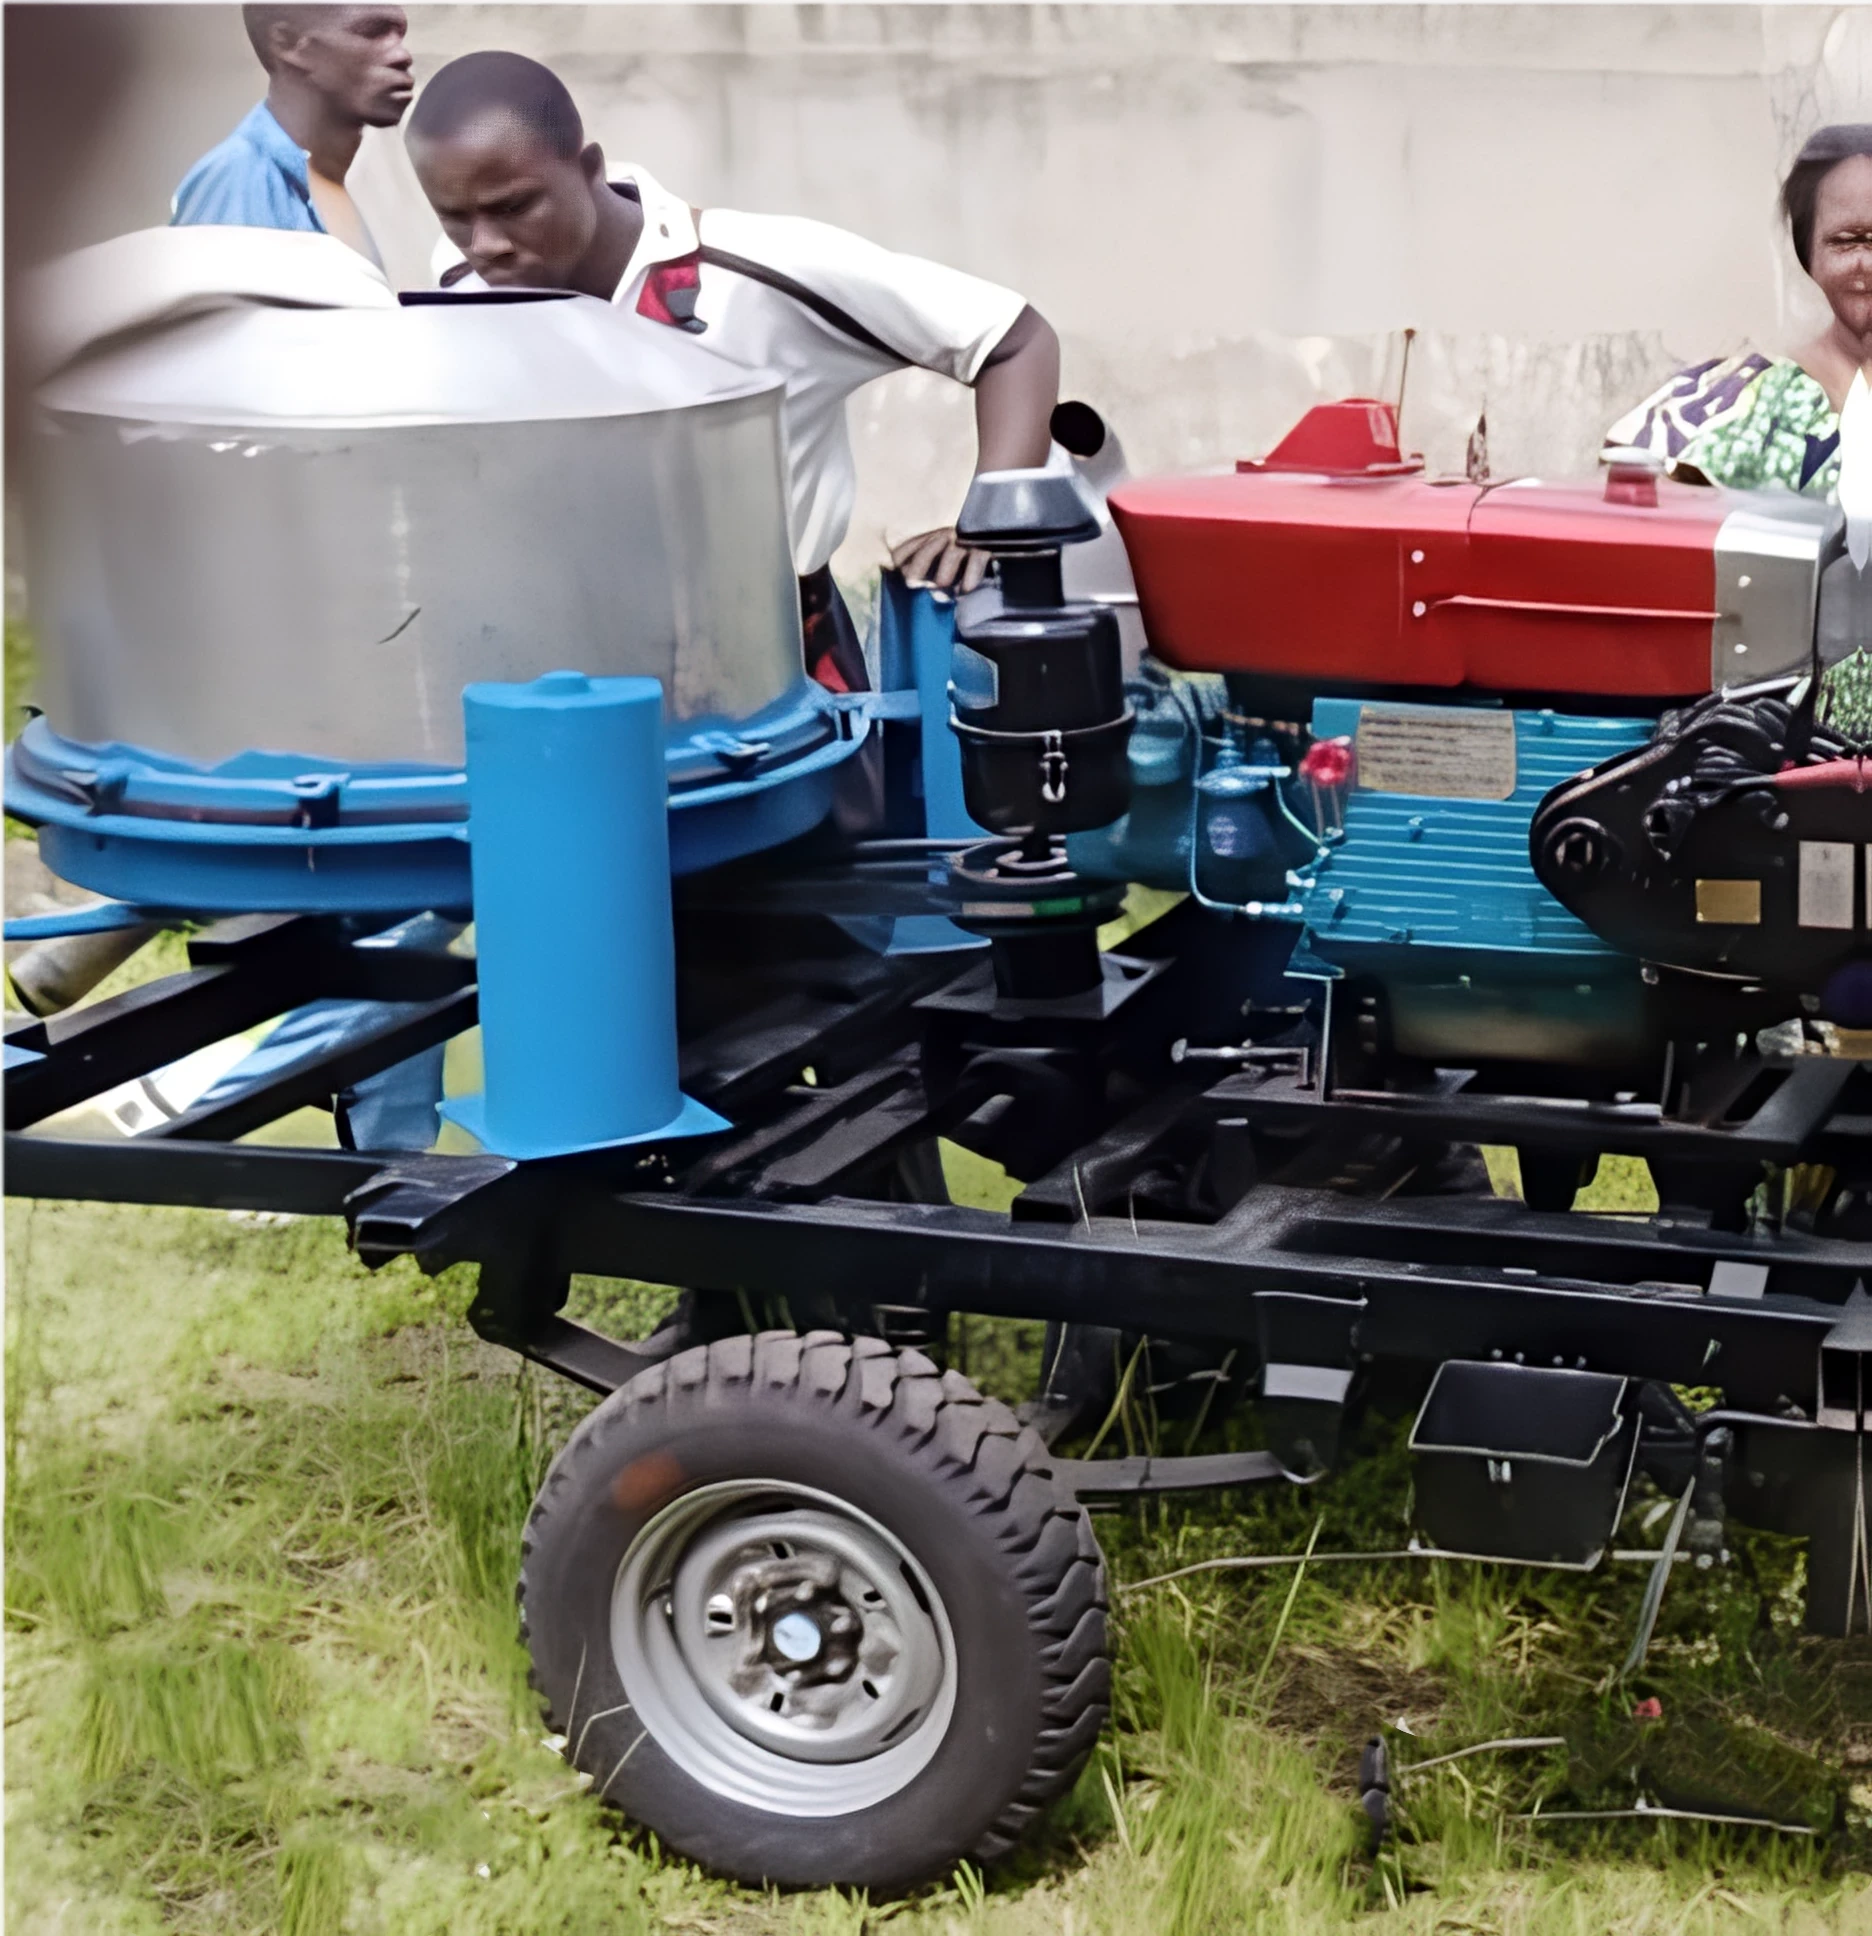
Essoreur mobile diesel
Déshydratation mécanique par force centrifuge, autonome et déplaçable de site en site.
Voir la fiche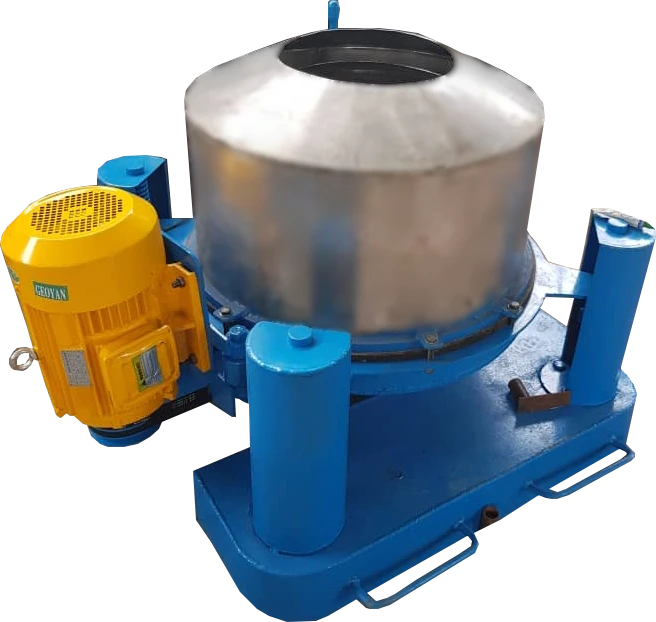
Essoreur fixe électrique
Essorage centrifuge à poste fixe, pour les unités disposant d'un réseau électrique stable.
Voir la fiche
Semouleur
Granulation et calibrage de la semoule de manioc destinée à l'attiéké et au placali.
Voir la fiche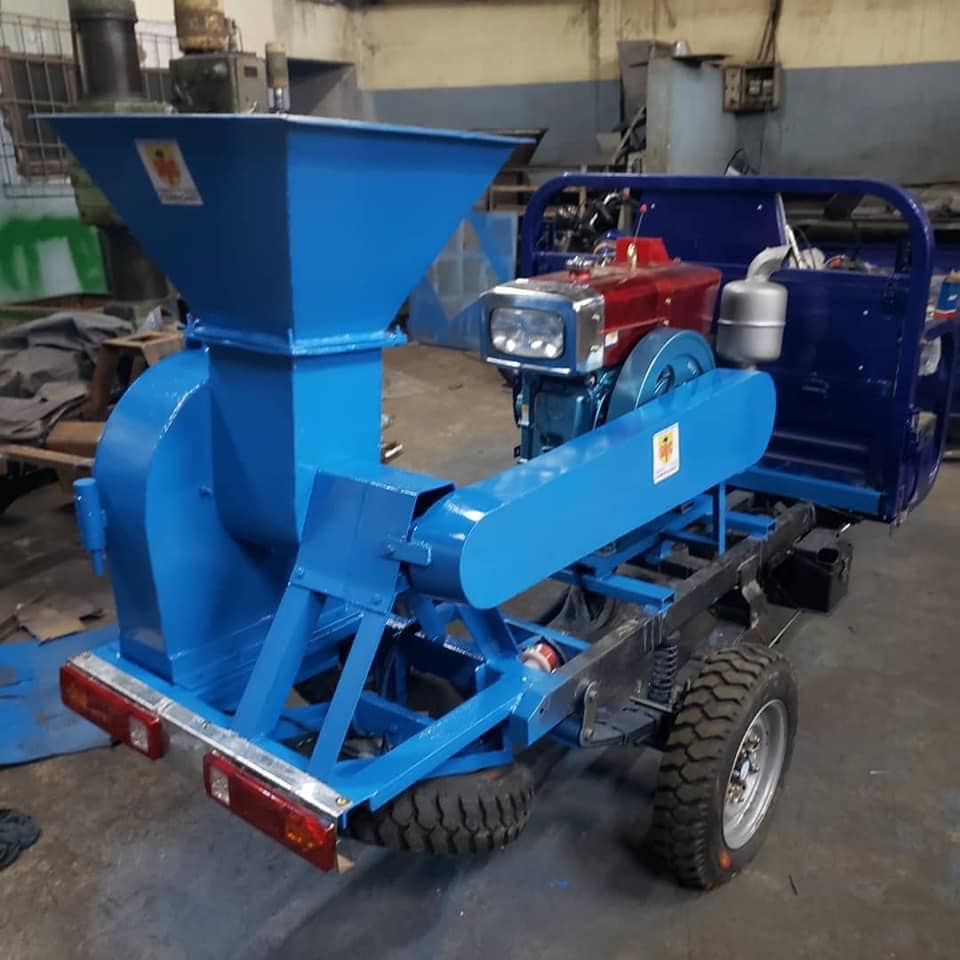
Broyeur mobile diesel
Unité de râpage autonome sur châssis remorquable, pour traiter la récolte au plus près du champ.
Voir la fiche
Émotteur
Désagrégation du gâteau de presse en vue d'un séchage ou d'une cuisson homogène.
Voir la fiche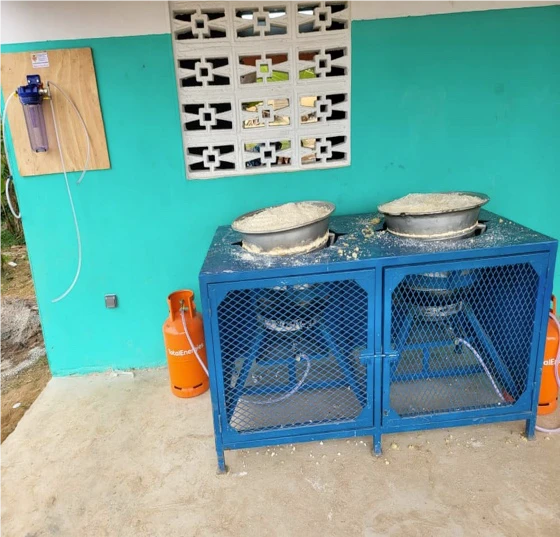
Cuiseur à gaz
Poste de cuisson et de torréfaction à chauffage gaz, avec bassines à fond régulé.
Voir la fiche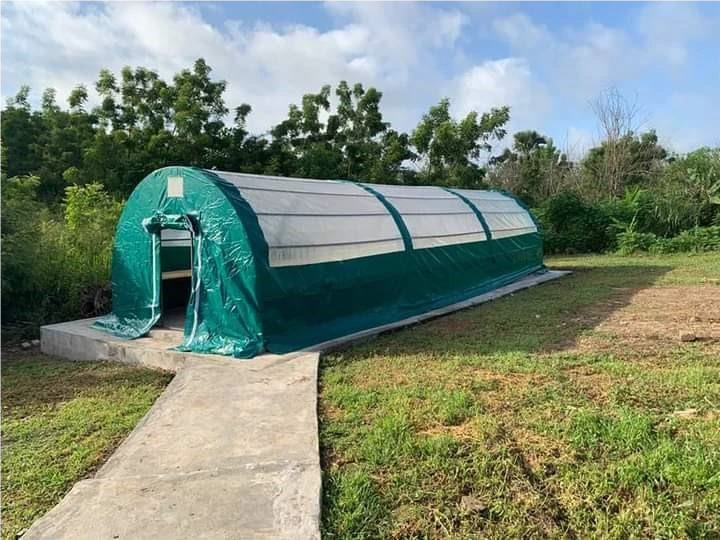
Serre de séchage
Séchage solaire sous abri : capacité de déshydratation à coût énergétique nul.
Voir la fiche
Séchoir de déshydratation
Séchoir à claies et air chaud indirect, pour une capacité garantie quelle que soit la saison.
Voir la fiche
Presse à vis
Déshydratation mécanique par compression progressive, poste clé du rendement énergétique de la ligne.
Voir la ficheMachines unitaires et lignes intégrées
Chaque machine existe en plusieurs tailles. Les ensembles peuvent être livrés en ligne continue reliée par convoyeurs, ou en postes indépendants pour une montée en capacité progressive — configuration souvent mieux adaptée aux coopératives.
Laveuse-éplucheuse à tambour
Tambour à barreaux inox monté sur galets, lavage par aspersion à contre-courant et abrasion mutuelle des racines. Évacuation des eaux terreuses par goulotte vers décanteur.
- Débit 0,5 à 3 t/h
- Puissance 3 à 11 kW
- Matériaux au contact inox AISI 304
- Eau consommée 1,5 à 3 m³/t
Râpeuse à tambour denté
Rotor équilibré garni de tôles perforées interchangeables, carter inox, trémie d'alimentation à goulotte anti-retour, capot à sécurité de position coupant l'alimentation à l'ouverture.
- Débit 0,5 à 3 t/h
- Puissance 7,5 à 30 kW
- Vitesse périphérique 20 à 35 m/s
- Organes d'usure tôles de râpe interchangeables
Presse hydraulique à plateaux
Bâti mécano-soudé, vérin hydraulique avec limiteur de pression, plateaux de répartition et bac de récupération des effluents. Montée en pression contrôlée pour éviter le colmatage.
- Charge par cycle 150 à 600 kg
- Pression 8 à 20 bar
- Cycle 20 à 90 min
- Humidité en sortie 45 à 50 %
Presse à vis continue
Vis à pas dégressif dans un panier à barreaux réglable par cône de contre-pression. Adaptée aux flux réguliers et aux capacités supérieures à la tonne par heure.
- Débit 0,8 à 4 t/h
- Puissance 11 à 30 kW
- Réglage cône de contre-pression
- Fonctionnement continu
Émotteur-tamiseur
Désagrégation du gâteau de presse par batteurs puis classement sur tamis vibrant ou rotatif à mailles interchangeables. Recyclage automatique du refus vers l'émotteur.
- Débit 0,3 à 2 t/h
- Puissance 2,2 à 7,5 kW
- Mailles 0,5 à 1,5 mm
- Châssis acier peint, contact inox
Torréfacteur à vis chauffée
Vis de malaxage dans une auge chauffée au gaz ou à la biomasse, avec régulation thermique et hotte d'extraction des buées. Conçu pour supprimer l'exposition directe des opérateurs au foyer.
- Débit 80 à 500 kg/h
- Température 120 à 160 °C
- Énergie gaz, biomasse ou électrique
- Contact produit inox AISI 304
Séchoir tunnel à chariots
Chambre isolée, générateur d'air chaud indirect — la denrée n'est jamais en contact avec les fumées de combustion —, ventilation forcée et recyclage partiel de l'air pour limiter la consommation.
- Capacité 200 à 2 000 kg/batch
- Température 50 à 80 °C réglable
- Chauffage indirect, échangeur
- Humidité finale 10 à 12 %
Ligne d'extraction d'amidon
Râpage fin, extraction hydraulique sur tamis à jet, séparation par décantation ou hydrocyclones, déshydratation mécanique et séchage flash préservant la structure granulaire de l'amidon natif.
- Débit racines 1 à 5 t/h
- Eau de process 5 à 10 m³/t
- Séchage flash, < 60 °C produit
- Blancheur dépend du délai racine-process
Ligne attiéké / placali
Postes de fermentation contrôlée, pressage, émottage, granulation et précuisson à la vapeur, dimensionnés pour une production régulière et une qualité sanitaire maîtrisée.
- Débit 100 à 800 kg/h
- Fermentation 12 à 48 h selon ferment
- Cuisson vapeur saturée
- Nettoyage postes démontables
Les postes décrits ci-dessus complètent les machines du catalogue : ils sont étudiés, adaptés ou fabriqués sur demande selon la configuration de votre ligne. Les valeurs indiquées sont des plages de conception usuelles pour ce type d'équipement ; les caractéristiques contractuelles sont établies projet par projet par le bureau d'études SOTIC et ne constituent pas un engagement à ce stade.
Ce qui sépare une bonne unité d'une unité rentable
À procédé identique, l'écart de résultat entre deux unités tient à quatre variables que nous instruisons systématiquement en phase d'étude — et que nous vérifions à la réception en charge.
Rendement matière
De la racine au produit fini, les pertes cumulées à l'épluchage, au pressage et au tamisage déterminent le coût de revient à la tonne. Chaque point de rendement gagné se lit directement au compte d'exploitation.
Résiduel cyanhydrique
La séquence râpage – pressage – fermentation – traitement thermique doit être conduite intégralement. Un raccourci sur la durée de fermentation ou la température de torréfaction laisse un résiduel incompatible avec les recommandations sanitaires.
Granulométrie et régularité
Un produit hétérogène sèche irrégulièrement, se conserve mal et se négocie moins bien. La maîtrise du tamisage et du recyclage du refus conditionne la constance du calibre livré.
Hygiène de conception
Surfaces au contact en inox, angles rayonnés, absence de zones de rétention, démontage rapide pour nettoyage : l'aptitude au nettoyage se conçoit sur le plan, elle ne se rattrape pas en exploitation.
La machine seule ne suffit pas
Chaque projet manioc est traité comme un ensemble : étude, fabrication, ouvrage d'accueil, mise en service, formation et maintenance.
Dimensionnement
Bilan matière et énergie, choix du procédé, définition du débit cible, estimation de l'investissement et du coût d'exploitation à la tonne.
OUVRAGEGénie civil
Massifs d'ancrage, dallages, évacuation des effluents, ventilation, séparation des zones propres et sales, alimentation électrique.
FORMATIONConduite de ligne
Formation des opérateurs aux réglages, aux contrôles qualité en cours de production et aux procédures d'arrêt d'urgence.
SAVMaintenance
Plan de maintenance préventive, lot de pièces d'usure, interventions curatives et fourniture de rechanges référencées localement.
manioc : ce qu'il faut vérifier avant d'investir
La question se retourne : quel tonnage de racines la coopérative peut-elle collecter et livrer chaque jour, de façon fiable, pendant la campagne ? Une ligne de 500 kg/h tourne huit heures par jour si quatre tonnes de racines arrivent quotidiennement. Si l'approvisionnement réel est de deux tonnes, la même ligne tourne à demi-charge, avec un amortissement et des frais fixes inchangés. Nous partons systématiquement du gisement pour définir la capacité, et non l'inverse.
Oui, et c'est souvent la trajectoire la plus saine. Une configuration en postes indépendants — lavage, râpage, pressage, séchage — permet de doubler un poste saturé sans remettre en cause l'ensemble. Il faut en revanche le prévoir dès la conception du bâtiment : réserver les emprises au sol, surdimensionner l'alimentation électrique et prévoir les attentes de raccordement. Un ouvrage conçu pour une seule ligne interdit de fait toute extension économique.
Le séchage domine le bilan énergétique d'une unité manioc. Évaporer l'eau résiduelle demande de l'ordre de 3 à 5 mégajoules par kilogramme d'eau extraite selon le rendement du séchoir. Trois options se discutent : le gaz, simple à réguler mais dépendant de la logistique d'approvisionnement ; la biomasse, pertinente lorsque des résidus agricoles sont disponibles sur place, avec un échangeur pour éviter tout contact entre fumées et denrée ; l'électricité, réservée aux petites capacités ou aux étapes de finition. Le choix se tranche sur le coût de l'énergie utile rendue, pas sur le prix d'achat de l'équipement.
Oui, avec une réserve : ces produits reposent sur une fermentation dont le résultat sensoriel dépend autant du ferment et du savoir-faire que de la machine. L'équipement apporte la régularité, l'hygiène et la capacité ; il ne se substitue pas à la maîtrise du procédé de fermentation, qui doit être formalisée avec le producteur avant le dimensionnement.
Dimensionnons votre unité manioc sur votre gisement réel
Indiquez-nous le tonnage de racines mobilisable par jour, la distance moyenne de collecte, l'énergie disponible sur le site et le produit fini visé : nous revenons vers vous avec une proposition de configuration argumentée.