Accueil › Nos équipements
CatalogueDes équipements conçus pour une matière première, pas pour un catalogue
Sept filières, des dizaines de machines unitaires et des lignes complètes. Chaque configuration est établie à partir du gisement de matière réellement disponible, de l'énergie accessible sur le site et du produit fini visé.
Sept gammes, une même méthode de dimensionnement
Chaque page filière détaille la chaîne de procédé, les machines disponibles, les plages de capacité et les paramètres de conduite à maîtriser. Pour accéder directement aux fiches machine — fonction, principe, caractéristiques et devis —, ouvrez le catalogue des 52 machines.
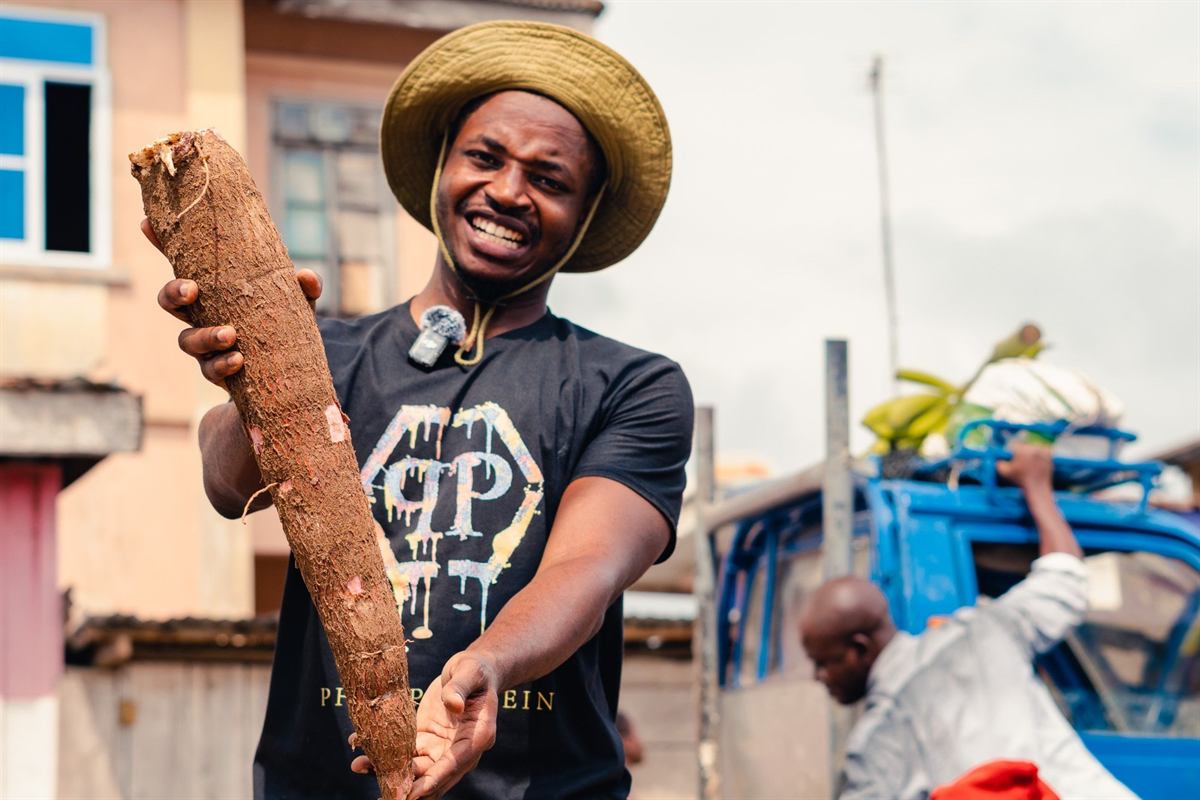
Manioc
Laveuses-éplucheuses, râpeuses à tambour, presses hydrauliques et continues, émotteurs, torréfacteurs à gari, séchoirs, lignes d'amidon et d'attiéké.
- Râpage 0,5 à 3 t/h
- Après pressage 45 à 50 % H₂O
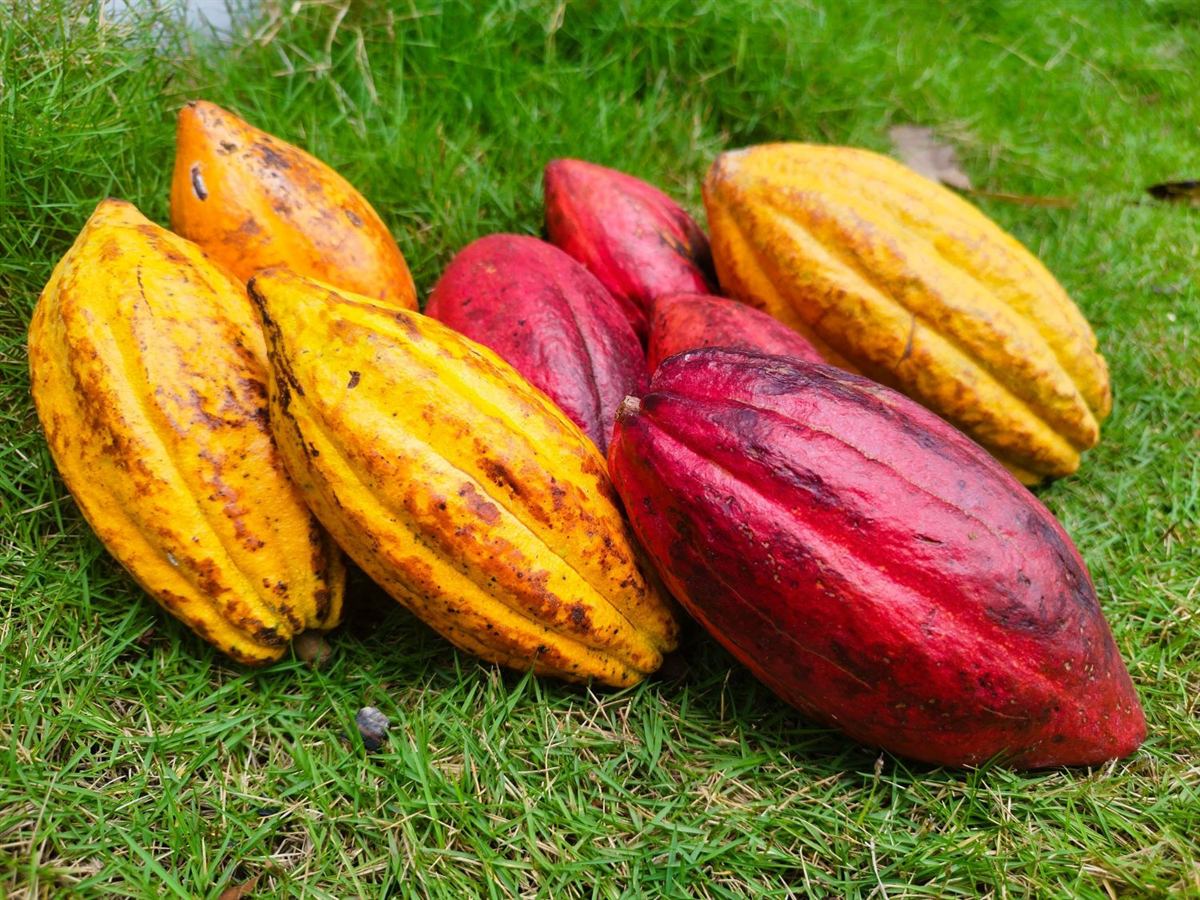
Café & Cacao
Écabosseuses, dépulpeuses, bacs de fermentation instrumentés, séchoirs à air indirect, torréfacteurs, concasseurs-vanneurs, broyeurs à masse.
- Humidité finale 7 à 8 %
- Finesse de masse < 30 µm
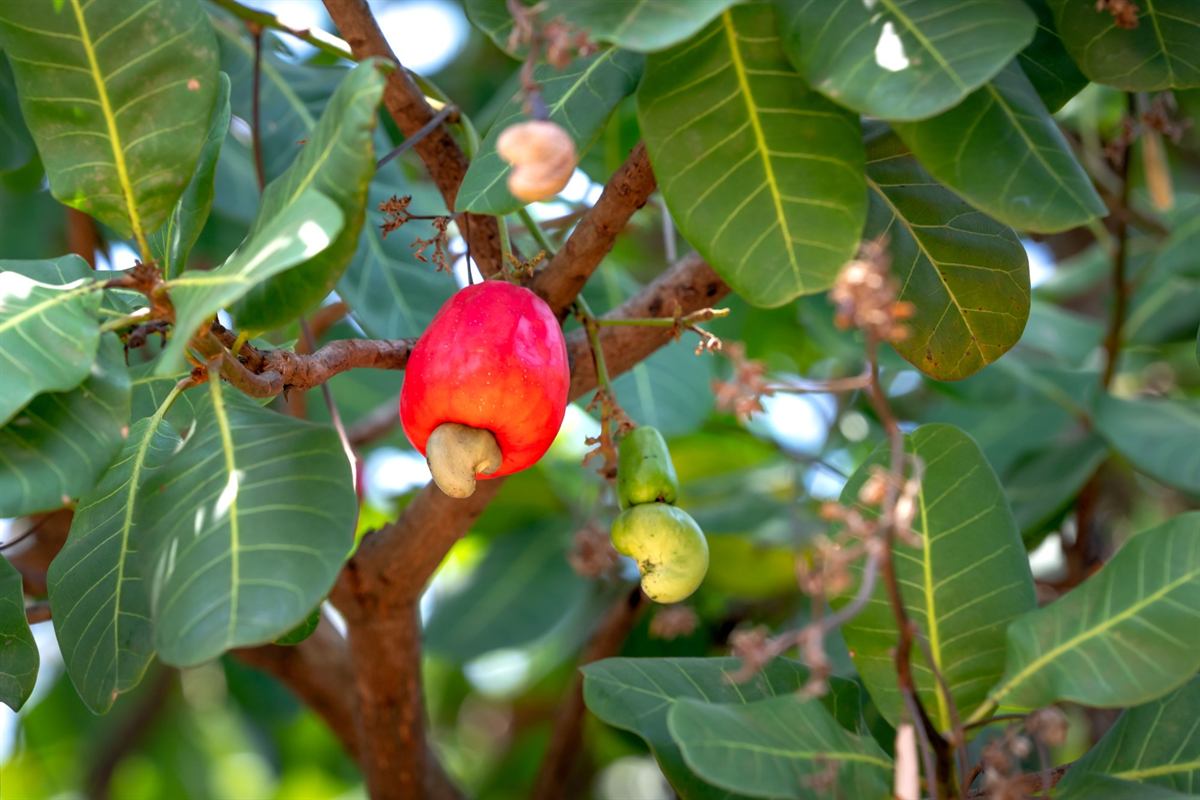
Noix de cajou
Calibreuses, cuiseurs vapeur, décortiqueuses à lames appariées, étuves, dépelliculeuses, tables de grading, conditionnement sous vide.
- Amandes entières objectif > 85 %
- Calibrage 4 à 6 classes
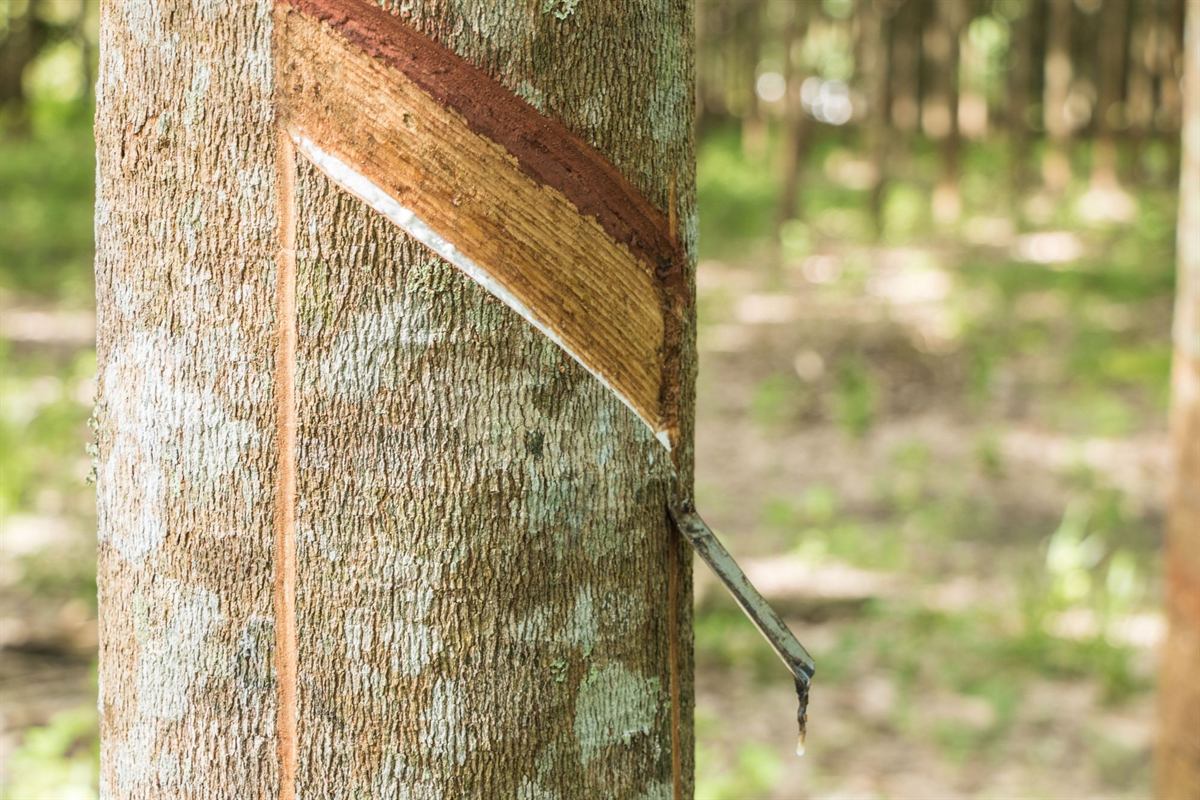
Hévéa
Bacs de coagulation, prébroyeurs, crêpeuses à cylindres cannelés, granulateurs immergés, séchoirs à chariots, presses à balles.
- Séchage 110 à 125 °C
- Balles 33,3 kg
Palmier à huile
Stérilisateurs, égrappoirs, digesteurs chauffés, presses à vis, clarificateurs, sécheurs sous vide, concasseurs et presses palmistes.
- Extraction visée 18 à 22 %
- Acidité cible < 5 %
Céréales & Fruits
Batteuses-vanneuses, nettoyeurs-séparateurs, décortiqueurs à rouleaux, moulins à marteaux, séchoirs modulaires, broyeurs-raffineurs, pasteurisateurs.
- Stockage 12 à 13 % H₂O
- Pasteurisation 85 à 95 °C
Mécanisation agricole
Tracteurs et motoculteurs, charrues et pulvériseurs à disques, sous-soleuses, semoirs, gyrobroyeurs, remorques, pompage et irrigation.
- Puissance 15 à 120 ch
- Attelage 3 points cat. I / II
Génie civil associé
Massifs d'ancrage, dallages industriels, hangars de transformation, réseaux et voiries : l'ouvrage qui accueille la ligne de production.
- Dallages charges roulantes
- Réception avec essais
Le calcul avant le devis
Une proposition d'équipement qui ne s'appuie pas sur un bilan matière et un bilan énergétique n'est pas une proposition technique : c'est un tarif. Notre bureau d'études établit, avant tout chiffrage, les éléments qui déterminent la configuration.
- Caractérisation de la matière première : teneur en eau, taux de matière utile, granulométrie, charge en impuretés, variabilité saisonnière.
- Bilan matière : rendements attendus poste par poste, pertes, sous-produits valorisables, masse de produit fini par tonne d'entrée.
- Bilan énergétique : puissance électrique appelée, besoins thermiques, mode de production de chaleur, coût de l'énergie utile à la tonne.
- Implantation : synoptique des flux, surfaces nécessaires, hauteurs sous poutre, circulation des matières et du personnel, séparation des zones propres et sales.
- Investissement et exploitation : coût d'acquisition, coût de génie civil, consommables, main-d'œuvre, maintenance et coût de revient prévisionnel à la tonne.
Visuel d'illustration provisoire — à remplacer par une photographie du bureau d'études.
Ce qui se passe entre le plan et la livraison
La fabrication mécano-soudée obéit à une séquence stricte, dont chaque étape conditionne la géométrie finale et la tenue en service de la machine.
Débit et préparation
Découpe des tôles et profilés, chanfreinage des bords à souder, ébavurage. Un débit imprécis se paie en défauts d'assemblage impossibles à rattraper ensuite.
Assemblage et soudage
Positionnement sur gabarit, pointage, soudage selon le procédé adapté au matériau — l'ordre des passes est défini pour limiter les déformations dues au retrait.
Usinage et équilibrage
Usinage des portées de roulements et des alésages, équilibrage des rotors : un balourd résiduel sur un organe tournant rapidement détruit les roulements en quelques centaines d'heures.
Montage et essais
Montage des organes de transmission, alignement, contrôle des jeux, protection anticorrosion, puis essais à vide en atelier avant expédition sur site.
Inox AISI 304 pour les surfaces en contact avec les denrées, aciers au carbone pour les structures, traitements de surface adaptés à l'ambiance du site. Les certificats matière, procédures de soudage et rapports de contrôle applicables sont à préciser avec SOTIC selon les exigences du client et du marché visé.
Une machine livrée n'est pas une machine qui produit
Entre la livraison sur site et la production régulière s'intercalent des opérations qui déterminent la performance réelle de l'installation et qui sont trop souvent sous-estimées dans les budgets de projet.
Implantation et scellement
Traçage, mise à niveau, scellement chimique ou mécanique sur massif dimensionné, contrôle de planéité. Une machine mal calée vibre, s'use et se dérègle en continu.
Raccordements
Alimentation électrique protégée et dimensionnée, mise à la terre, raccordements hydrauliques et vapeur, organes de coupure accessibles depuis les postes de travail.
Essais à vide puis en charge
Vérification des sens de rotation, des sécurités et des alignements à vide, puis montée progressive en charge avec relevé des débits, des consommations et des températures.
Réception contradictoire
Relevé des performances constatées en présence du client, consignation des réserves, remise de la documentation technique et des procès-verbaux d'essais.
Visuel d'illustration provisoire — à remplacer par une photographie de formation sur site.
La durée de vie utile se joue après la réception
La quasi-totalité des arrêts prolongés observés sur les unités de transformation résulte de deux causes : une maintenance préventive non appliquée et une pièce d'usure indisponible. Nous traitons ces deux causes dès la conception.
- Plan de maintenance préventive remis à la réception : périodicités de graissage, contrôles de tension et d'alignement, points de sécurité à vérifier.
- Lot de pièces de première nécessité constitué avec l'installation, en fonction des organes les plus sollicités de la ligne.
- Références disponibles localement pour les roulements, courroies, moteurs et organes standards, afin d'éviter les délais d'importation en pleine campagne.
- Fabrication de pièces d'usure en atelier lorsque l'approvisionnement d'origine est trop lent ou trop coûteux.
- Formation des techniciens du client à la maintenance de premier niveau et au diagnostic des pannes courantes.
Conditions de garantie, périmètre des contrats d'entretien et délais d'intervention : à préciser avec SOTIC avant publication.
Trois échelles d'unité, trois logiques d'exploitation
Ce tableau donne les ordres de grandeur qui distinguent les configurations. Il ne remplace pas l'étude : il permet de situer un projet et d'orienter les premières questions.
| Critère | Unité artisanale | Unité semi-industrielle | Unité industrielle |
|---|---|---|---|
| Débit indicatif | 100 à 500 kg/h | 0,5 à 2 t/h | 2 t/h et au-delà |
| Mode de fonctionnement | Par lots, opérateurs polyvalents | Postes enchaînés, conduite par équipe | Ligne continue, conduite instrumentée |
| Énergie | Monophasé ou thermique, biomasse | Triphasé, groupe de secours conseillé | Triphasé dimensionné, production vapeur |
| Génie civil | Abri couvert, dalle simple | Hangar, dallage renforcé, réseaux | Bâtiment industriel, massifs, effluents |
| Main-d'œuvre | 2 à 6 personnes | 6 à 20 personnes | Équipes postées, encadrement technique |
| Enjeu dominant | Régularité et hygiène | Équilibrage des postes | Disponibilité et coût à la tonne |
Statut des valeurs : estimation ordres de grandeur de conception, à confirmer projet par projet par le bureau d'études.
Avant de choisir un équipement
Oui. Chaque machine du catalogue fait l'objet d'une fiche technique au format PDF, regroupée dans l'espace documentaire : fonction, plage de capacité, puissance installée, encombrement et masse, matériaux au contact, organes d'usure et conditions d'installation. Les fiches en cours de production sont signalées comme telles ; pour une machine non encore documentée, nous transmettons les éléments sur demande.
Les deux. Une machine unitaire se justifie pour compléter une installation existante ou remplacer un poste saturé. Nous vérifions cependant qu'elle s'intègre au flux existant : ajouter une râpeuse deux fois plus rapide devant une presse inchangée ne fait que déplacer le goulet d'étranglement et accumuler de la pulpe qui s'oxyde en attendant d'être pressée.
Ils dépendent de la charge de l'atelier, de la disponibilité des composants approvisionnés et de l'avancement du génie civil, qui conditionne le montage. Le planning prévisionnel est établi au moment de la proposition, avec les jalons de validation des plans, de fabrication, de livraison et de mise en service. Délais types à préciser par SOTIC
La logique d'intervention sous-régionale est cohérente avec nos métiers, les filières concernées étant présentes dans plusieurs pays voisins. Le périmètre géographique exact, les modalités de transport et les conditions d'intervention à l'étranger sont à préciser avec SOTIC avant publication.
Nous partons de votre matière, pas de notre catalogue
Décrivez votre projet en quelques lignes : produit, tonnage, localisation et énergie disponible. Nous revenons vers vous avec les questions techniques utiles et une première orientation de configuration.
