Accueil › Nos équipements › Palmier à huile
Extraire plus d'huile, et une huile moins acide
Dans une huilerie de palme, deux chiffres résument la performance : le taux d'extraction, qui mesure l'huile récupérée par rapport à la masse de régimes traités, et l'acidité oléique, qui conditionne la qualité et le prix de vente. Tous deux se jouent dans les premières heures qui suivent la coupe.
La lipase travaille contre vous dès la coupe du régime
Le mésocarpe du fruit de palme contient une lipase endogène qui, dès que le fruit est meurtri ou détaché, hydrolyse les triglycérides et libère des acides gras libres. L'acidité de l'huile augmente alors d'heure en heure. C'est la raison d'être de la stérilisation à la vapeur : porter rapidement la masse à une température qui dénature cette enzyme. Un régime traité vingt-quatre heures après la coupe donnera une huile sensiblement plus acide qu'un régime traité le jour même, quelle que soit la qualité de la presse.
La stérilisation joue simultanément trois autres rôles : elle facilite le détachement des fruits du rachis, elle ramollit le mésocarpe et prépare la rupture des cellules oléifères, et elle amorce le conditionnement des noix pour la phase palmiste. Sa conduite — pression, durée, purges d'air successives — est donc un paramètre central du procédé, pas une simple étape préalable.
Le pressage, ensuite, est un arbitrage permanent. Une contre-pression élevée augmente le taux d'extraction mais accroît la casse des noix, qui envoie des amandes brisées dans le circuit huile et dégrade la qualité ; une contre-pression faible préserve les noix mais laisse de l'huile dans le tourteau. Le réglage optimal se détermine en exploitation, sur la matière réelle, et doit être revu selon la maturité des régimes reçus.
Délai coupe-traitement
Objectif : traitement dans les 24 heures suivant la récolte pour limiter l'acidité.
Stérilisation
Vapeur saturée, de l'ordre de 2,5 à 3 bar, 60 à 90 minutes avec purges d'air.
Taux d'extraction
Ordre de grandeur visé de 18 à 22 % selon la qualité et la maturité des régimes.
Acidité oléique
Cible inférieure à 5 % pour une huile de qualité marchande courante.
Valeurs de référence du procédé d'huilerie ; les cibles contractuelles sont fixées avec le client en fonction de son marché et de la qualité des régimes approvisionnés.
Du régime à l'huile clarifiée, et de la noix à l'amande
Une huilerie comporte en réalité deux lignes qui se séparent après le pressage : la ligne huile, qui va vers la clarification et le séchage, et la ligne palmiste, qui traite les noix issues du tourteau.
Réception et stérilisation
Pesage, contrôle de maturité et chargement des régimes en stérilisateur. Les purges d'air successives sont indispensables : une poche d'air dans l'enceinte crée une zone froide où la lipase survit.
Paramètres de conduite
- Pression 2,5 à 3 bar (vapeur saturée)
- Durée 60 à 90 min
- Purges cycles successifs
Égrappage
Séparation des fruits et des rafles par tambour rotatif à barreaux. Les rafles, riches en potasse, sont évacuées vers la valorisation agronomique ou énergétique.
Paramètres de conduite
- Fruits résiduels sur rafles objectif minimal
- Vitesse tambour réglable
- Valorisation rafles compost ou combustible
Digestion
Malaxage chauffé des fruits pour désagréger le mésocarpe et rompre les cellules oléifères, condition d'un pressage efficace. Le maintien de la température est déterminant.
Paramètres de conduite
- Température ≈ 95 à 100 °C
- Temps de séjour 15 à 25 min
- Chauffage vapeur directe ou double enveloppe
Pressage
Extraction par presse à vis avec cône de contre-pression réglable. Le réglage arbitre entre huile résiduelle dans le tourteau et taux de noix brisées dans le circuit.
Paramètres de conduite
- Huile résiduelle tourteau à minimiser
- Noix brisées à limiter
- Contre-pression réglable en marche
Clarification et séchage
Décantation statique ou dynamique de l'huile brute, séparation des boues, puis séchage sous vide pour abaisser l'humidité résiduelle et stabiliser l'huile au stockage.
Paramètres de conduite
- Température de décantation ≈ 90 à 95 °C
- Humidité finale < 0,15 % visé
- Boues récupération de l'huile résiduelle
Traitement des palmistes
Séparation fibres et noix, concassage des noix, séparation coque-amande par voie pneumatique ou hydraulique, puis séchage et pressage ou expédition des amandes.
Paramètres de conduite
- Concassage à casse contrôlée
- Séparation pneumatique ou hydraulique
- Séchage amandes avant stockage
Les plages indiquées sont des ordres de grandeur de conception issus de la pratique du procédé ; elles sont ajustées pour chaque installation après caractérisation de la matière première réellement traitée.
10 machines au catalogue
Chaque machine dispose de sa fiche détaillée : fonction dans la chaîne de procédé, principe de fonctionnement, caractéristiques indicatives, conditions d'installation, maintenance et demande de devis directe.
Stérilisateur
Traitement vapeur des régimes : l'opération qui fixe l'acidité de toute la production.
Voir la fiche
Égrappoir
Séparation des fruits et des rafles après stérilisation, par tambour rotatif à barreaux.
Voir la fiche
Malaxeur digesteur
Malaxage chauffé désagrégeant le mésocarpe et rompant les cellules oléifères.
Voir la fiche
Presse à huile
Extraction mécanique par vis à pas dégressif, avec contre-pression réglable en marche.
Voir la fiche
Filtre à huile
Clarification de l'huile brute par filtration, avant stockage ou raffinage.
Voir la fiche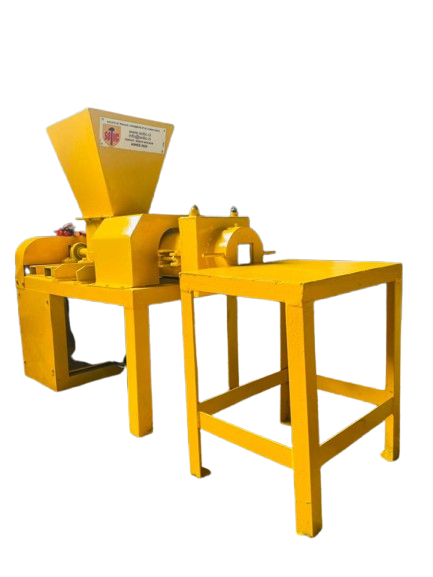
Boudineuse électrique
Extrusion continue de la pâte de savon en boudin calibré, poste central de la savonnerie.
Voir la fiche
Table de découpe
Découpe du boudin de savon en barres calibrées, à la masse régulière.
Voir la fiche
Marqueuse manuelle
Estampage des savons : mise en forme finale et marquage de la marque du fabricant.
Voir la fiche
Cuve à décolorer
Décoloration de l'huile par adsorption sur terre activée, sous agitation et chauffage.
Voir la fiche
Mélangeur
Homogénéisation de la pâte, des additifs et des colorants avant boudinage.
Voir la ficheHuileries artisanales, semi-industrielles et industrielles
Trois échelles se rencontrent sur le terrain : l'unité villageoise à quelques centaines de kilogrammes de régimes à l'heure, l'unité semi-industrielle de coopérative, et l'huilerie industrielle en fonctionnement continu. Les postes ci-dessous se déclinent sur ces trois gammes.
Stérilisateur vertical ou horizontal
Enceinte sous pression à paniers ou wagonnets, générateur de vapeur associé, régulation de pression, purges automatiques et organes de sécurité réglementaires.
- Capacité 0,5 à 5 t régimes/cycle
- Pression 2,5 à 3 bar
- Durée 60 à 90 min
- Sécurité soupapes et verrouillage
Égrappoir à tambour
Tambour rotatif à barreaux entraînant la séparation des fruits et des rafles par chocs répétés, avec évacuation séparée des deux flux.
- Débit 0,5 à 5 t/h
- Puissance 5,5 à 22 kW
- Vitesse réglable
- Sorties fruits / rafles
Digesteur chauffé
Cuve verticale à bras malaxeurs et chauffage par vapeur directe ou double enveloppe, avec régulation de température et niveau de remplissage contrôlé.
- Volume selon capacité de ligne
- Température 95 à 100 °C
- Puissance 7,5 à 30 kW
- Contact acier adapté au procédé
Presse à vis continue
Vis à pas dégressif dans un panier à barreaux, cône de contre-pression réglable en marche, réducteur dimensionné pour un fonctionnement continu.
- Débit 0,5 à 5 t fruits/h
- Puissance 11 à 55 kW
- Réglage cône hydraulique ou mécanique
- Usure vis et barreaux remplaçables
Clarificateur statique
Bac de décantation chauffé à compartiments, écrémage de l'huile surnageante, soutirage des boues et récupération de l'huile résiduelle.
- Volume selon ligne
- Température 90 à 95 °C
- Chauffage serpentin vapeur
- Sorties huile / boues
Sécheur d'huile sous vide
Abaissement de l'humidité résiduelle de l'huile clarifiée par mise sous vide, afin de limiter l'hydrolyse pendant le stockage.
- Humidité visée < 0,15 %
- Fonctionnement sous vide
- Capacité selon ligne
- Statut sur étude
Concasseur de noix palmistes
Concassage par impact centrifuge à vitesse réglable, suivi d'une séparation coque-amande par colonne pneumatique ou bain hydraulique.
- Débit 200 à 2 000 kg/h
- Puissance 5,5 à 22 kW
- Séparation pneumatique / hydraulique
- Amandes entières à maximiser
Presse à amandes palmistes
Presse à vis dédiée à l'extraction de l'huile de palmiste, avec préchauffage des amandes et filtration de l'huile brute.
- Débit 100 à 800 kg/h
- Puissance 7,5 à 30 kW
- Préchauffage recommandé
- Tourteau valorisable en aliment du bétail
Chaudière et réseau vapeur
Production de vapeur pour la stérilisation et la digestion, avec possibilité de valorisation des fibres et coques comme combustible, réseau calorifugé et purgeurs.
- Combustible fibres, coques ou gaz
- Réseau calorifugé, purgeurs
- Conformité appareils à pression
- Statut sur étude spécifique
Les postes décrits ci-dessus complètent les machines du catalogue : ils sont étudiés, adaptés ou fabriqués sur demande selon la configuration de votre ligne. Les valeurs indiquées sont des plages de conception usuelles pour ce type d'équipement ; les caractéristiques contractuelles sont établies projet par projet par le bureau d'études SOTIC et ne constituent pas un engagement à ce stade.
Quatre indicateurs à suivre en exploitation
Une huilerie se pilote par la mesure. Ces quatre indicateurs, relevés régulièrement, révèlent immédiatement une dérive de conduite ou un défaut de réglage.
Taux d'extraction
Rapport entre l'huile produite et la masse de régimes traités. Toute baisse durable signale une usure de vis, un réglage de contre-pression inadapté ou une digestion insuffisamment chaude.
Acidité de l'huile
Elle dépend avant tout du délai entre coupe et stérilisation, et de l'efficacité de la stérilisation elle-même. C'est un indicateur d'organisation logistique autant que de procédé.
Huile résiduelle dans le tourteau
Mesure directe de la performance du pressage. Comparée au taux de noix brisées, elle indique si le réglage doit être durci ou assoupli.
Pertes en clarification
Les boues emportent de l'huile récupérable. La conduite de la décantation et le traitement des boues représentent souvent un gisement de rendement négligé.
La machine seule ne suffit pas
Chaque projet palmier à huile est traité comme un ensemble : étude, fabrication, ouvrage d'accueil, mise en service, formation et maintenance.
Dimensionnement
Bilan matière et énergie, choix du procédé, définition du débit cible, estimation de l'investissement et du coût d'exploitation à la tonne.
OUVRAGEGénie civil
Massifs d'ancrage, dallages, évacuation des effluents, ventilation, séparation des zones propres et sales, alimentation électrique.
FORMATIONConduite de ligne
Formation des opérateurs aux réglages, aux contrôles qualité en cours de production et aux procédures d'arrêt d'urgence.
SAVMaintenance
Plan de maintenance préventive, lot de pièces d'usure, interventions curatives et fourniture de rechanges référencées localement.
palmier à huile : ce qu'il faut vérifier avant d'investir
Oui, à condition de ne pas sacrifier la stérilisation. C'est l'étape que les installations artisanales abrègent le plus souvent, faute de générateur de vapeur adapté — avec pour conséquences une huile acide et un mésocarpe mal préparé au pressage. Un stérilisateur correctement dimensionné et conduit, même de petite capacité, améliore simultanément le rendement et la qualité. C'est le poste sur lequel nous recommandons de ne pas faire d'économie.
Une huilerie produit ses propres combustibles : fibres de pressage et coques de palmiste ont un pouvoir calorifique qui, valorisé en chaudière, couvre une part significative des besoins en vapeur. Cela suppose une chaudière conçue pour ces combustibles, un stockage abrité et un traitement des cendres. Pour les petites capacités, où l'investissement chaudière est disproportionné, un générateur de vapeur au gaz reste souvent la solution la plus simple à exploiter.
Les effluents d'huilerie sont chargés en matière organique et doivent être traités avant rejet. La filière classique associe bassins de refroidissement, décantation, lagunage anaérobie puis aérobie, avec récupération de l'huile résiduelle en tête de chaîne — opération rentable en elle-même. La surface nécessaire aux bassins doit être réservée dès l'implantation du site : c'est une contrainte d'aménagement qu'il est très coûteux de traiter après coup.
Une huilerie dimensionnée sur vos régimes
Tonnage de régimes par jour, origine des plantations, délai moyen entre coupe et livraison, énergie disponible : ces éléments permettent d'établir une configuration d'huilerie et une estimation de rendement réaliste.