Accueil › Nos équipements › Hévéa
Du fond de tasse à la balle conforme aux spécifications techniques
Le caoutchouc naturel se vend sur des critères normalisés : indice de rétention de plasticité, plasticité initiale, taux d'impuretés, cendres, matières volatiles. Chacun de ces paramètres se construit — ou se dégrade — pendant la coagulation, le crêpage, le lavage et le séchage.
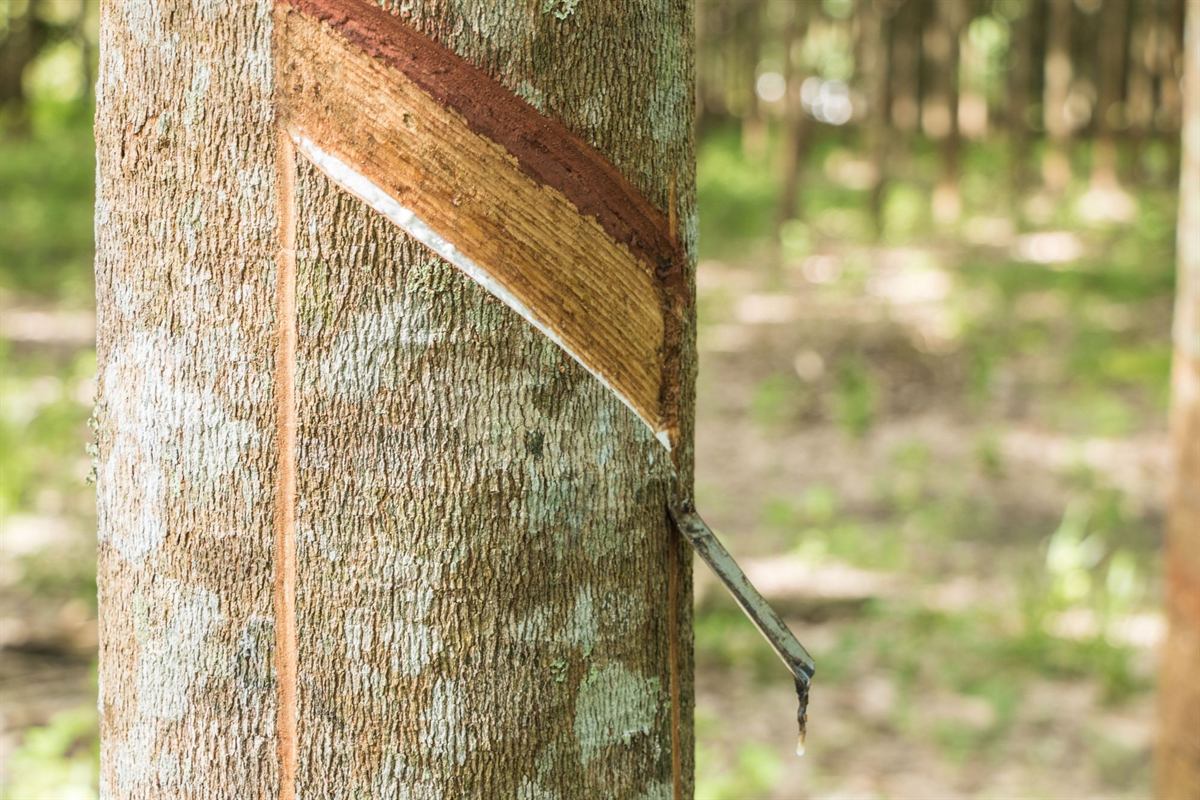
Un matériau vivant qui s'oxyde dès la récolte
Le latex et les coagulums de champ ne sont pas des matières inertes. Dès la sortie de l'arbre, des réactions enzymatiques et oxydatives modifient la structure macromoléculaire du polyisoprène : formation de liaisons entre chaînes, réticulation partielle, durcissement au stockage. Ces phénomènes se lisent directement dans l'indice de rétention de plasticité, critère majeur de classement des caoutchoucs techniquement spécifiés.
L'autre enjeu est la propreté. Les fonds de tasse et coagulums de champ arrivent chargés de terre, de sable, de fragments d'écorce et de débris végétaux. Le taux d'impuretés retenu dans la spécification finale conditionne la classe commerciale du produit. Le crêpage et le lavage successifs ont précisément pour fonction d'ouvrir la masse, de la laminer en feuilles minces et d'entraîner les particules minérales à contre-courant de l'eau.
Le séchage, enfin, est un arbitrage thermique. Trop froid ou trop court, il laisse des matières volatiles résiduelles qui feront varier la masse et les propriétés du produit ; trop chaud, il provoque une dégradation thermo-oxydative et une chute de plasticité. La régularité de la température dans tout le volume du séchoir vaut mieux qu'un réglage nominal élevé.
Coagulation
Acidification contrôlée du latex, pH abaissé aux environs de 4,5 à 5,0 selon la pratique retenue.
Crêpage et lavage
Passages successifs entre cylindres cannelés avec eau à contre-courant pour l'élimination des impuretés.
Séchage
Environ 110 à 125 °C, 3 à 4 heures selon l'épaisseur du lit de granulés et le type de séchoir.
Balles
Format standard de 33,3 kg, pressées, filmées et palettisées pour l'expédition.
Paramètres de référence du traitement des caoutchoucs techniquement spécifiés ; les valeurs exactes dépendent du procédé retenu et des spécifications contractuelles de l'acheteur.
Ouvrir, laver, granuler, sécher, presser
La logique du procédé est mécanique avant d'être thermique : plus la masse est ouverte et lavée avant l'étuve, plus le séchage est rapide, homogène et économe.
Réception et coagulation
Réception du latex ou des coagulums de champ, contrôle de propreté, et coagulation en bacs par acidification contrôlée pour le latex, avec maîtrise de l'épaisseur des blocs formés.
Paramètres de conduite
- pH de coagulation ≈ 4,5 à 5,0
- Épaisseur des blocs selon organisation des bacs
- Contrôle propreté et origine des lots
Prébroyage et découpe
Réduction de la taille des blocs et des fonds de tasse par prébroyeur à couteaux, afin de présenter aux crêpeuses une matière de dimension homogène.
Paramètres de conduite
- Puissance selon capacité de ligne
- Granulométrie homogénéisée
- Alimentation convoyeur
Crêpage et lavage
Passages successifs entre paires de cylindres cannelés à vitesses différentielles, avec aspersion d'eau à contre-courant : la masse est laminée, ouverte, et les impuretés minérales sont entraînées.
Paramètres de conduite
- Nombre de passages 3 à 6 selon propreté
- Eau recyclage partiel possible
- Épaisseur de crêpe décroissante à chaque passe
Granulation
Découpe des crêpes en granulés par granulateur à couteaux immergé, ce qui augmente considérablement la surface d'échange offerte au séchage.
Paramètres de conduite
- Taille des granulés quelques millimètres
- Fonctionnement immergé
- Évacuation pompe ou convoyeur
Égouttage et séchage
Égouttage puis séchage en chariots dans un tunnel à circulation d'air chaud, avec contrôle de la température en plusieurs points et gestion du temps de séjour par zone.
Paramètres de conduite
- Température 110 à 125 °C
- Durée 3 à 4 h selon épaisseur
- Homogénéité contrôle multipoints
Pressage, contrôle et palettisation
Pressage en balles au format standard, prélèvement d'échantillons pour contrôle laboratoire, filmage, marquage du lot et palettisation pour expédition.
Paramètres de conduite
- Balles 33,3 kg standard
- Contrôles PRI, Po, impuretés, cendres, volatiles
- Traçabilité marquage par lot
Les plages indiquées sont des ordres de grandeur de conception issus de la pratique du procédé ; elles sont ajustées pour chaque installation après caractérisation de la matière première réellement traitée.
2 machines au catalogue
Chaque machine dispose de sa fiche détaillée : fonction dans la chaîne de procédé, principe de fonctionnement, caractéristiques indicatives, conditions d'installation, maintenance et demande de devis directe.

Équipements de ligne et postes auxiliaires
Les équipements ci-dessous constituent les postes d'une ligne de traitement. Leur capacité doit être ajustée entre eux : un goulet d'étranglement au crêpage prive le séchoir de charge et dégrade le coût unitaire de l'ensemble.
Bacs de coagulation
Bacs compartimentés en inox ou acier revêtu, avec dispositifs de distribution du latex, de dosage de l'acide et d'évacuation du sérum.
- Capacité selon organisation de ligne
- Matériaux inox / revêtement résistant
- Dosage contrôlé
- Nettoyage accès et vidange organisés
Prébroyeur à couteaux
Rotor à couteaux et contre-couteaux en acier traité, carter robuste et trémie d'alimentation adaptée aux blocs et fonds de tasse.
- Débit 0,5 à 3 t/h
- Puissance 22 à 75 kW
- Couteaux acier traité, réaffûtables
- Sécurité capot verrouillé
Crêpeuse à cylindres cannelés
Paire de cylindres à cannelures croisées entraînés à vitesses différentielles, bâti rigide, réglage de l'entrefer et rampe d'aspersion à contre-courant.
- Largeur de cylindre selon modèle
- Puissance 15 à 55 kW
- Entrefer réglable
- Eau aspersion à contre-courant
Granulateur immergé
Découpe des crêpes en granulés sous eau, limitant l'échauffement de la matière et facilitant le transport hydraulique vers l'égouttage.
- Débit 0,5 à 3 t/h
- Puissance 22 à 75 kW
- Granulés quelques millimètres
- Transport hydraulique ou convoyeur
Séchoir à chariots
Tunnel isolé à zones thermiques, générateur d'air chaud indirect, ventilation forcée, chariots à bacs perforés et contrôle de température multipoints.
- Capacité selon dimensionnement de ligne
- Température 110 à 125 °C
- Zones préchauffage / séchage / refroidissement
- Énergie gaz ou biomasse
Presse à balles
Presse hydraulique à cage, avec éjection de la balle, dispositif de filmage et poste de marquage pour la traçabilité des lots.
- Format 33,3 kg standard
- Pression hydraulique haute
- Cadence selon ligne
- Finition filmage et marquage
Traitement des effluents
Dégrillage, décantation et bassins de traitement des eaux de lavage chargées en matières en suspension et en sérum, avec recyclage partiel vers les rampes d'aspersion.
- Étapes dégrillage, décantation, bassins
- Recyclage partiel vers le lavage
- Boues extraction organisée
- Conformité selon réglementation applicable
Les postes décrits ci-dessus complètent les machines du catalogue : ils sont étudiés, adaptés ou fabriqués sur demande selon la configuration de votre ligne. Les valeurs indiquées sont des plages de conception usuelles pour ce type d'équipement ; les caractéristiques contractuelles sont établies projet par projet par le bureau d'études SOTIC et ne constituent pas un engagement à ce stade.
Piloter les critères de la spécification technique
Le classement commercial du caoutchouc repose sur des mesures normalisées. Voici comment la ligne agit sur chacune d'elles.
Indice de rétention de plasticité
Il traduit la résistance du caoutchouc au vieillissement thermo-oxydatif. Il se préserve par la limitation des délais de stockage des coagulums et par la maîtrise de la température de séchage.
Taux d'impuretés
Directement piloté par le nombre de passages de crêpage, la qualité de l'eau de lavage et le fonctionnement du contre-courant. C'est le critère le plus sensible à la discipline d'exploitation.
Matières volatiles
Résidu d'un séchage incomplet, elles font varier la masse commerciale et les propriétés du produit. La régularité du temps de séjour compte davantage que la température de consigne.
Homogénéité des lots
Mélanger des origines et des âges de coagulum produit des balles hétérogènes. L'organisation de la réception et l'identification des lots sont des équipements à part entière.
La machine seule ne suffit pas
Chaque projet hévéa est traité comme un ensemble : étude, fabrication, ouvrage d'accueil, mise en service, formation et maintenance.
Dimensionnement
Bilan matière et énergie, choix du procédé, définition du débit cible, estimation de l'investissement et du coût d'exploitation à la tonne.
OUVRAGEGénie civil
Massifs d'ancrage, dallages, évacuation des effluents, ventilation, séparation des zones propres et sales, alimentation électrique.
FORMATIONConduite de ligne
Formation des opérateurs aux réglages, aux contrôles qualité en cours de production et aux procédures d'arrêt d'urgence.
SAVMaintenance
Plan de maintenance préventive, lot de pièces d'usure, interventions curatives et fourniture de rechanges référencées localement.
hévéa : ce qu'il faut vérifier avant d'investir
La viabilité dépend moins d'un seuil technique que de la régularité de l'approvisionnement en coagulums et de l'accès au marché. Techniquement, des lignes de quelques centaines de kilogrammes à l'heure existent et fonctionnent ; économiquement, il faut vérifier que le volume traité amortit le séchoir, poste le plus capitalistique et le plus coûteux à faire fonctionner à charge partielle. Nous établissons ce point d'équilibre à partir du gisement réel avant toute proposition.
Par le recyclage organisé. Les eaux de lavage les plus propres, issues des dernières passes, peuvent alimenter les premières passes à contre-courant. Un circuit de dégrillage et de décantation en amont du recyclage limite l'encrassement des rampes. La consommation d'eau neuve chute, mais l'installation exige une maintenance des décanteurs qu'il faut prévoir dès la conception, faute de quoi le dispositif est contourné en exploitation.
Oui, à condition de traiter les deux flux séparément jusqu'au crêpage : leur niveau de propreté et leur comportement au laminage diffèrent trop pour être mélangés en amont. Concrètement, cela suppose deux zones de réception distinctes et une organisation des campagnes par type de matière. Mélanger les flux conduit à des lots de qualité intermédiaire, pénalisés commercialement sans que la cause soit identifiable.
Une ligne hévéa équilibrée, du bac à la balle
Communiquez-nous le tonnage de coagulums disponible, la nature des matières reçues et les spécifications attendues par votre acheteur : nous proposons une ligne dont les postes sont dimensionnés les uns par rapport aux autres.